

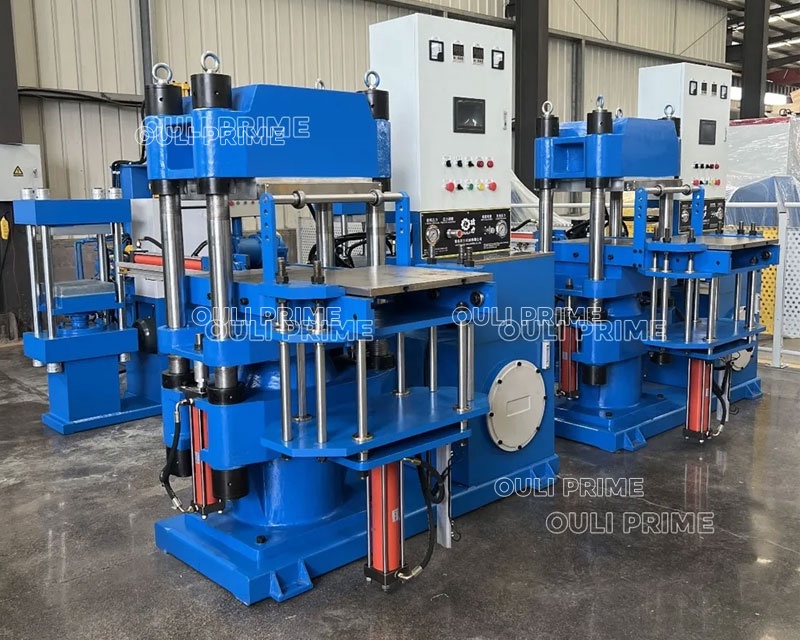
J’ai passé plus de dix ans à parcourir les ateliers, à dépanner des fuites hydrauliques à deux heures du matin et à observer des opérateurs aux prises avec des machines qui ne répondaient tout simplement pas à leurs besoins de production. S’il y a bien une chose que j’ai apprise dans ce secteur, c’est qu’une presse de vulcanisation du caoutchouc ne vaut que par l’intégrité de sa structure et la fiabilité de sa logique de commande. Vous pouvez avoir le moule le plus coûteux au monde, mais si votre presse de vulcanisation manque de parallélisme ou perd de la pression pendant le cycle, vos pièces présenteront des bavures, vulcaniseront de façon inégale ou seront entièrement inutilisables.
Lorsque je conseille des fabricants qui souhaitent moderniser leurs lignes de presses à caoutchouc, ils se perdent souvent dans le jargon marketing. Ils veulent savoir si la machine pourra réellement fonctionner selon un rythme de production continu, 24 h/24 et 7 j/7. D’après mon expérience, la différence entre une machine qui dure quinze ans et une autre qui devient inutilisable au bout de trois tient généralement au choix des matériaux et aux tolérances d’ingénierie. J’ai vu des usines où les unités de presses hydrauliques fonctionnaient parfaitement, mais dont les plateaux se sont déformés au bout d’un an parce que l’acier n’avait pas été traité correctement. C’est pourquoi, lorsqu’on examine une presse de vulcanisation du caoutchouc à colonnes, il faut aller au-delà de la peinture et s’intéresser à la métallurgie.
Voici ce qu’il faut retenir de la fabrication : la régularité est essentielle. Une presse de vulcanisation du caoutchouc doit appliquer avec précision la pression et la température, des milliers de fois par jour. Chez Qingdao OULI Machine, nous avons conçu nos presses à colonnes en tenant compte de cette réalité. Nous ne nous contentons pas de souder des pièces d’acier : nous utilisons la simulation 3D SOLIDWORKS pour garantir que le châssis présente un coefficient de sécurité supérieur à 2,5. J’ai vu trop de châssis de presses de vulcanisation se fissurer parce qu’ils avaient été découpés et soudés sans recuit de détente des contraintes. Nous utilisons de l’acier au carbone Q235A de haute qualité, découpé d’une seule pièce, afin d’éviter ces fissures de contrainte. Cela coûte un peu plus cher à transformer, mais je préfère payer ce supplément maintenant plutôt que de devoir remplacer un châssis plus tard.
Parlons du cœur de la presse de vulcanisation du caoutchouc : le piston plongeur et le cylindre. J’ai dû démonter des presses de vulcanisation dont les pistons plongeurs étaient si profondément rayés qu’ils ressemblaient à une râpe à fromage. Cela s’explique généralement par une dureté de surface insuffisante. Pour nos pistons plongeurs, nous utilisons un alliage dur à froid LG-P, avec une dureté de surface de HRC60-70 et une couche durcie à froid de 15-20mm de profondeur. Croyez-moi, cela fait une énorme différence lorsqu’on presse quotidiennement des mélanges abrasifs. Les sièges supérieur, intermédiaire et inférieur sont moulés en fonte ductile QT-500 et soumis à un traitement de passivation par vieillissement. Ils atteignent ainsi une résistance à la traction de 50kgf/mm, caractéristique essentielle pour une presse de vulcanisation du caoutchouc de 500T fonctionnant sous haute pression.
La logique de commande est l’aspect qui a le plus évolué dans le secteur de la transformation du caoutchouc au cours des dix dernières années. Les anciens systèmes de commande à relais conviennent pour des joints simples, mais pour mouler des plastiques thermodurcissables ou des mousses complexes, il faut une presse de vulcanisation du caoutchouc capable de gérer le processus. Nous utilisons des automates programmables Mitsubishi, car ils assurent sans à-coups l’évacuation automatique de l’air, le préchauffage et le maintien d’une température constante. Je me souviens d’un projet où un client constatait la présence de poches d’air dans ses joints en silicone. Nous l’avons fait passer à une presse de vulcanisation dotée de cycles de dégazage automatique, et son taux de rebut est devenu presque nul. Ce n’était pas de la magie, simplement une programmation adaptée.
La méthode de chauffage détermine également la qualité du produit. Bien que nous proposions le chauffage à la vapeur et à l’huile, le chauffage électrique est souvent la solution la plus pratique pour contrôler précisément la température d’une presse de vulcanisation du caoutchouc. Nous utilisons un circuit d’huile avec une pompe à hauteur combinée afin de réduire les pertes de puissance, ce qui diminue les coûts d’exploitation. J’ai visité des usines où la facture d’électricité de la ligne de presses hydrauliques était astronomique en raison de pompes mal conçues. De petits ajustements d’ingénierie comme celui-ci font une réelle différence sur une année de fonctionnement continu.
L’étanchéité est un autre point où j’ai constaté trop de défaillances. Une presse de vulcanisation du caoutchouc qui fuit représente un risque pour la sécurité et un véritable cauchemar en matière de maintenance. Nous utilisons une structure d’étanchéité à quatre niveaux, résistante à l’huile, au vieillissement et à l’usure. Cette conception est récente, mais sur le terrain, elle résiste aux cycles de chaleur et de pression qui détruisent les joints toriques standard. Associé aux composants hydrauliques principaux de marque JAPAN YUKEN, le système reste parfaitement étanche. J’ai vu des presses de vulcanisation équipées de valves génériques qui claquaient et vibraient ; les composants YUKEN fonctionnent de manière plus fluide et plus silencieuse.
La précision est essentielle. Lors de l’assemblage d’une presse de vulcanisation du caoutchouc, nous maintenons une tolérance de parallélisme comprise entre 0.05mm et 0.08mm. Pourquoi est-ce important ? Si les plateaux ne sont pas parallèles, la densité des pièces en caoutchouc est inégale. Un côté vulcanise plus vite que l’autre. Les colonnes sont fabriquées en acier allié 40Cr afin de maintenir leur alignement sous charge. J’ai mesuré des presses de vulcanisation présentant une tolérance deux fois plus élevée, dont les opérateurs devaient constamment ajuster les moules pour compenser. C’est une perte de temps.
Voici les caractéristiques techniques de nos modèles standard à colonnes. Ces chiffres ne sont pas de simples spécifications de catalogue : ils correspondent à des capacités de production réelles que j’ai vérifiées sur le terrain :
Regardez la colonne du poids. Une presse de vulcanisation du caoutchouc de 500T pèse plus de 21,000 kg. Cette masse n’est pas le fruit du hasard : elle est nécessaire pour absorber les chocs et maintenir la stabilité pendant le cycle de moulage. Les machines plus légères vibrent, et les vibrations détériorent les joints et abîment l’état de surface.
Nous proposons également des configurations personnalisées, car les applications des presses de vulcanisation du caoutchouc ne sont pas toutes identiques. Certains clients ont besoin d’une table de travail mobile pour changer plus rapidement de moule. D’autres ont besoin de rainures en T spécifiques sur les plateaux chauffants. Nous proposons, pour tous les modèles, des configurations d’ouverture de moule sur rails, 2RT, 3RT ou 4RT. J’ai travaillé avec des fournisseurs du secteur automobile qui avaient besoin d’une presse de vulcanisation offrant une hauteur libre précise pour leurs moules hauts. Nous avons ajusté la course et l’écartement pour répondre à leur besoin. C’est cette flexibilité qui distingue un atelier de mécanique d’un véritable partenaire en ingénierie.
La sécurité n’est pas négociable. J’ai vu trop d’accidents dans ce secteur impliquant d’anciennes presses hydrauliques dépourvues de protections adéquates. Notre presse de vulcanisation du caoutchouc est équipée de barrières immatérielles et peut être dotée d’une commande bimanuelle. L’automate programmable comprend également des verrouillages de sécurité qui empêchent le plateau de se déplacer si une protection est franchie. Il ne s’agit pas seulement de respecter la réglementation : il faut aussi veiller à ce que vos opérateurs rentrent chez eux dans le même état qu’à leur arrivée.
L’entretien d’une presse de vulcanisation du caoutchouc ne devrait pas être une tâche à plein temps. Grâce à l’étanchéité à quatre niveaux et aux composants hydrauliques de haute qualité, les intervalles d’entretien sont raisonnables. Je dis toujours à mes clients : vérifiez le niveau d’huile, surveillez vos capteurs de température et gardez les plateaux propres. Si vous le faites, une presse de vulcanisation bien construite fonctionnera pendant des décennies. J’ai vu des machines des années 90 continuer à presser des joints toriques aujourd’hui, parce que leur conception initiale était fiable.
Questions fréquentes sur les presses de vulcanisation du caoutchouc
À quoi sert une presse de vulcanisation du caoutchouc ? Une presse de vulcanisation du caoutchouc sert principalement à vulcaniser des mélanges de caoutchouc sous l’effet de la chaleur et de la pression. Ce procédé crée des liaisons entre les chaînes polymères et confère au caoutchouc son élasticité, sa résistance et sa durabilité. Outre le caoutchouc, ces machines permettent de transformer des plastiques thermodurcissables, des mousses, des résines et de la bakélite, et même de former des tôles métalliques. Je les ai utilisées pour fabriquer toutes sortes de produits, des ustensiles de cuisine en silicone à l’épissure de bandes transporteuses industrielles.
Comment fonctionne une presse de vulcanisation du caoutchouc ? La presse de vulcanisation du caoutchouc utilise un système hydraulique pour actionner un piston, qui exerce une pression sur la cavité du moule. Simultanément, les plateaux chauffants (électriques, à vapeur ou à huile) amènent le moule à la température de vulcanisation requise. L’automate programmable contrôle le cycle : fermeture, mise sous pression, dégazage (pour évacuer l’air emprisonné), maintien pendant une durée définie, puis ouverture. C’est une succession synchronisée de chaleur, de pression et de temps.
Quelle est la différence entre une presse à colonnes et une presse à bâti ? Les presses de vulcanisation du caoutchouc à colonnes utilisent quatre montants verticaux pour guider le plateau, offrant une grande précision et un bon parallélisme. Les presses à bâti (ou à structure en C) ont une face avant ouverte, ce qui facilite le chargement pour certaines applications, mais elles peuvent être moins rigides lorsque le tonnage est élevé. Pour le moulage intensif, où le parallélisme est essentiel, je recommande généralement le modèle à colonnes. Pour des changements de moule fréquents et des charges plus légères, une presse de vulcanisation à bâti peut convenir.
Comment choisir la bonne taille ? Vous devez calculer la surface projetée totale de votre moule et la multiplier par la pression de vulcanisation requise (généralement 150-200 kg/cm² pour le caoutchouc). Ajoutez une marge de sécurité. Si vous utilisez des moules multicavités, tenez compte de la surface totale. J’ai vu des personnes acheter une presse de vulcanisation du caoutchouc de 100T pour un moule qui nécessitait 120T : les bavures étaient alors très importantes. Prévoyez toujours une légère marge si vous envisagez d’augmenter votre production.
Quel entretien est nécessaire ? Il est essentiel de changer régulièrement l’huile et les filtres du système de presse hydraulique. Vérifiez périodiquement l’usure des bagues d’étanchéité. Gardez les plateaux chauffants propres et calibrés. Lubrifiez les colonnes de guidage. Je recommande d’inspecter chaque mois les connexions électriques de l’armoire de l’automate programmable. L’entretien préventif d’une presse de vulcanisation du caoutchouc coûte peu ; les arrêts de production coûtent cher.
Quel est le délai de livraison ? Les modèles standard de presses de vulcanisation du caoutchouc sont généralement expédiés de Qingdao dans un délai de 30-45 jours. Les configurations personnalisées ou les machines de plus grand tonnage, comme le modèle 500T, peuvent nécessiter 60-90 jours. Nous gardons en stock les composants courants afin d’accélérer les délais, mais la coulée de précision et l’assemblage prennent du temps. Je préfère que vous attendiez une semaine de plus plutôt que de précipiter la livraison d’une machine dont la détente des contraintes n’a pas été correctement effectuée.
Quelle garantie proposez-vous ? Nous proposons une garantie standard couvrant les défauts de fabrication et les défaillances des composants. Elle ne couvre pas les pièces d’usure, comme les joints, ni les erreurs d’utilisation. J’ai constaté qu’avec un entretien adapté, nos presses de vulcanisation du caoutchouc nécessitent rarement une intervention au titre de la garantie. Toutefois, en cas de problème, nous assurons le suivi de nos équipements.
La machine peut-elle être personnalisée ? Absolument. Nous personnalisons les dimensions des plateaux, les hauteurs libres, les longueurs de course et la logique de commande. Besoin de rainures en T ? C’est possible. Besoin d’une tension spécifique pour votre région ? Aucun problème. Nous avons fabriqué des presses de vulcanisation pour des laboratoires comme pour de grandes lignes industrielles. La conception modulaire de nos machines à colonnes permet ces adaptations sans compromettre l’intégrité de la structure.
Quels dispositifs de sécurité sont inclus ? Les barrières immatérielles, les boutons de démarrage bimanuels, les arrêts d’urgence et les verrouillages de sécurité sont fournis de série. L’automate programmable surveille également la pression et la température afin de prévenir les situations dangereuses. J’ai installé des presses de vulcanisation du caoutchouc dans des installations soumises à des audits de sécurité stricts, et elles les réussissent à chaque fois. La sécurité des opérateurs est intégrée dès la conception, et non ajoutée après coup.
Quelles méthodes de chauffage sont disponibles ? Nous proposons le chauffage électrique, à la vapeur et à l’huile. Le chauffage électrique est le plus courant pour les applications de presses de vulcanisation du caoutchouc, car il est propre, précis et facile à contrôler. La vapeur est une excellente option si vous disposez déjà d’une chaufferie. Le chauffage à l’huile assure une température uniforme sur les grands plateaux. Je recommande généralement le chauffage électrique pour les nouvelles installations, sauf raison particulière de choisir une autre solution.
Choisir une presse de vulcanisation du caoutchouc est un investissement à long terme. Il ne s’agit pas seulement du prix d’achat, mais aussi du coût par pièce au cours des quinze prochaines années. J’ai aidé des usines à remplacer leur équipement vieillissant par des presses de vulcanisation modernes commandées par automate programmable, et les gains d’efficacité sont immédiats : moins de rebuts, moins d’arrêts et moins de maintenance. Lorsque vous serez prêt à discuter de votre application, apportez les plans de vos moules et vos objectifs de production. Nous définirons ensemble la configuration adaptée de votre presse de vulcanisation du caoutchouc. L’ingénierie consiste à résoudre des problèmes, pas simplement à vendre de l’acier.

laissez votre message