

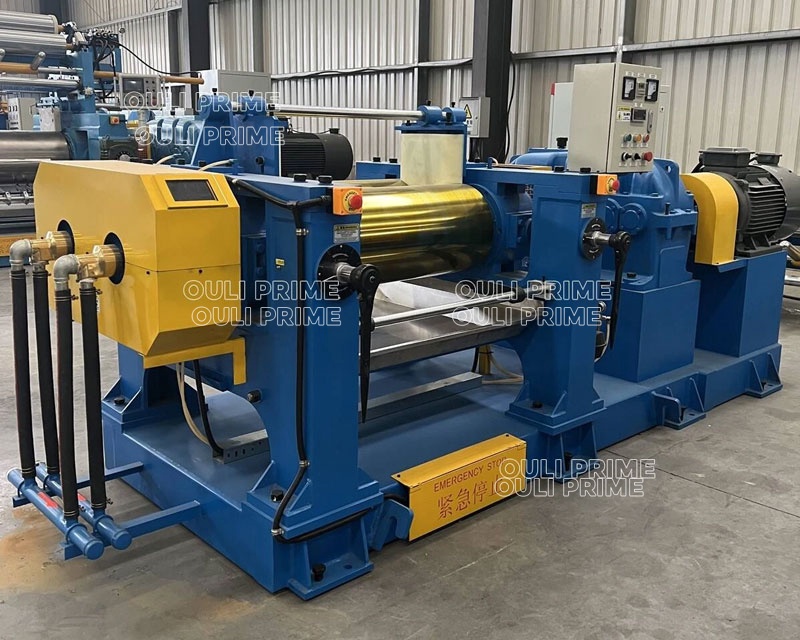
Lorsque j’ai découvert un laboratoire de mélange de caoutchouc au début des années 2000, la machine qui a attiré mon attention n’était ni l’extrudeuse la plus récente ni le mélangeur le plus sophistiqué. C’était un équipement d’apparence simple, installé dans un coin : deux rouleaux horizontaux, une trémie d’alimentation et une série de leviers. On l’appelait un laminoir à deux rouleaux, ou parfois simplement un « mélangeur ouvert ». À l’époque, je ne me doutais pas à quel point j’allais m’y fier au cours des deux décennies suivantes.
Le laminoir à deux rouleaux a quelque chose de presque trompeur. On dirait un équipement sorti d’une vieille photo d’usine. Pourtant, aujourd’hui, entrez dans n’importe quel laboratoire de développement de produits en caoutchouc ou dans une petite unité de production, et vous en trouverez un — peut-être plus dans un coin, mais au cœur du processus de production. Voici pourquoi cette machine a traversé les années et ce qu’il faut vraiment savoir avant d’en installer une dans votre atelier.
À quoi sert réellement un laminoir à deux rouleaux
Commençons par les bases. Un laminoir à deux rouleaux — dont le nom complet est mélangeur à cylindres pour caoutchouc — est une machine de type ouvert conçue pour mélanger et malaxer du caoutchouc naturel, du caoutchouc synthétique, des thermoplastiques ou de l’EVA avec divers additifs chimiques. Le produit obtenu est ensuite acheminé vers des équipements en aval, tels que des calandres, des presses à chaud ou d’autres machines de transformation, pour fabriquer les produits finis en caoutchouc ou en plastique.
Voilà pour la définition théorique. Concrètement, la machine comporte deux rouleaux tournant en sens inverse qui créent une zone de cisaillement entre eux. Le mélange de caoutchouc est introduit sur les rouleaux et, lorsque ceux-ci tournent à des vitesses différentes, le matériau est replié, étiré et cisaillé à plusieurs reprises. Cette action mécanique permet de répartir les charges, les plastifiants et les agents de vulcanisation dans toute la matrice de caoutchouc.
Sa simplicité fait tout son intérêt. Pas de chambre fermée, pas de mécanisme à vis complexe, pas de réacteur de polymérisation. Seulement deux rouleaux, un bâti et une puissance moteur suffisante pour faire passer le matériau dans l’entrefer. Cette simplicité explique aussi pourquoi le laminoir à deux rouleaux reste le choix privilégié pour le mélange à l’échelle du laboratoire et les petites séries de production.
Les rouleaux : là où s’effectue le véritable travail
Pour évaluer un laminoir à deux rouleaux, commencez par examiner les rouleaux. Tout le reste constitue la structure de support ; c’est sur les rouleaux que s’effectue le mélange proprement dit.
Les rouleaux d’un laminoir correctement spécifié sont en fonte refroidie, plus précisément en alliage chrome-molybdène LTG-H. Ils sont coulés par centrifugation, ce qui leur confère une structure granulaire uniforme. La dureté de la couche superficielle trempée à froid atteint environ 72 à 75 HSD, et sa profondeur est de 15 à 20 millimètres. Cette dureté est importante, car elle résiste à l’usure causée par des charges abrasives comme le noir de carbone et l’oxyde de zinc, au fil de milliers de cycles de mélange.
J’ai vu des laminoirs équipés de rouleaux plus tendres se dégrader de façon notable après quelques centaines de lots lors du traitement de mélanges très abrasifs. Cela se traduit par des changements de la géométrie de l’entrefer, qui nuisent ensuite à la régularité du mélange. Lorsque vous examinez les spécifications, prêtez donc attention au matériau des rouleaux et à leur dureté, pas seulement à leur diamètre et à leur longueur.
Il existe plusieurs configurations de rouleaux en option qu’il est utile de connaître. Les rouleaux chromés prolongent la durée de vie de la surface. Les rouleaux polis miroir facilitent le démoulage de certains élastomères. Les rouleaux percés, dotés de canaux de refroidissement internes, permettent de contrôler leur température avec plus de précision, ce qui est important pour les mélanges qui dégagent beaucoup de chaleur pendant le malaxage.
Paliers et entraînement : ne les négligez pas
Les paliers d’un laminoir à deux rouleaux sont soumis à de fortes contraintes. Il faut opter pour des roulements à rouleaux à alignement automatique. Ils supportent mieux les charges radiales que les montages traditionnels et permettent de réduire la consommation d’énergie d’environ 5 % ou plus par rapport aux anciens montages à coussinets en nylon. Cinq pour cent, cela peut sembler peu, jusqu’à ce que l’on fasse tourner le laminoir pendant des heures chaque jour, pendant des mois. La consommation électrique finit par compter.
Le système d’entraînement joue également un rôle. Le réducteur d’un laminoir de qualité est à denture dure : il s’agit d’une transmission à quatre axes et trois étages, avec un coefficient de sécurité supérieur à 2,0. Ce n’est pas un simple argument commercial : cela signifie que les dents des engrenages peuvent supporter des surcharges sans se rompre. J’ai entendu trop souvent parler de laminoirs immobilisés en plein traitement d’un lot parce que l’entraînement avait été sous-dimensionné.
La puissance du moteur varie de 5,5 kW pour le plus petit modèle de laboratoire à 250 kW pour les plus grandes machines de production. La vitesse du rouleau avant va d’environ 7,4 m/min à près de 30 m/min, selon le modèle. Le rapport de vitesse entre les rouleaux avant et arrière — généralement compris entre 1:1,09 et 1:1,35 — détermine l’intensité du cisaillement obtenu. Les petits laminoirs fonctionnent généralement avec des rapports plus élevés, car il faut davantage de cisaillement pour mélanger efficacement de petits lots.
Réglage de l’entrefer : la précision compte plus qu’on ne le pense
L’écartement entre les deux rouleaux — l’entrefer — détermine tout : la quantité de matériau traitée par passage, le taux de cisaillement auquel le matériau est soumis et, en fin de compte, la qualité du mélange. Un laminoir dont l’entrefer est mal réglé donnera des résultats irréguliers d’un lot à l’autre.
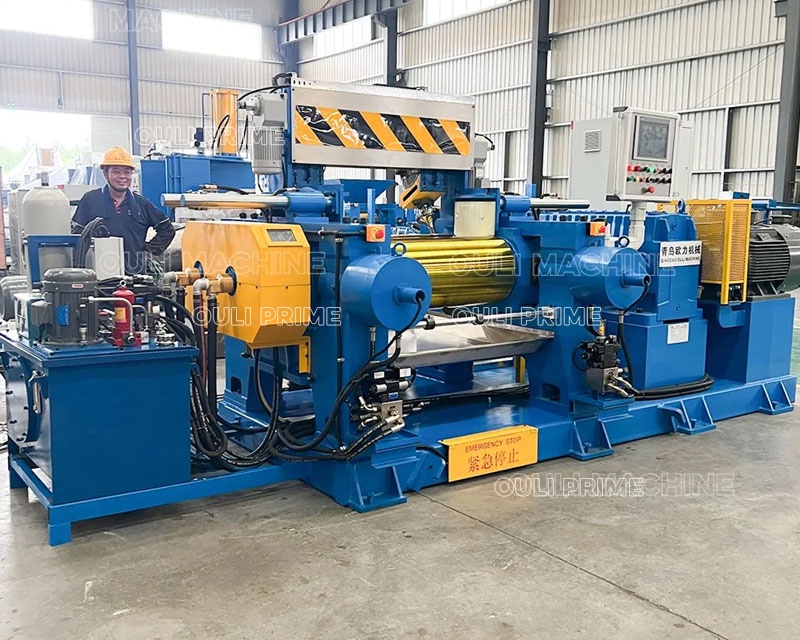
La configuration standard prévoit un réglage manuel. Cette solution convient si vous utilisez vous-même la machine et avez appris à déterminer l’écartement adéquat. En revanche, dans un environnement de production où plusieurs opérateurs se relaient, ou s’il faut reproduire des réglages exacts d’une équipe à l’autre, envisagez un réglage motorisé automatique ou un réglage hydraulique de l’entrefer. Ces systèmes permettent un réglage d’un seul côté ou des deux côtés, afin de maintenir le parallélisme des rouleaux dans des tolérances serrées.
J’ai passé trois semaines à rechercher la cause d’un problème de régularité dans un mélange. Il s’est avéré qu’un logement de palier légèrement déformé, côté entraînement, en était responsable. L’entrefer s’ouvrait d’environ un demi-millimètre à une extrémité. Un système de réglage hydraulique avec contrôle approprié du parallélisme aurait permis de détecter le problème dès le premier jour.
Sécurité : le sujet dont personne ne parle avant qu’un incident ne survienne
Les mélangeurs à rouleaux pour caoutchouc sont des machines puissantes. Les rouleaux peuvent happer des vêtements, des cheveux, la peau — tout ce qui se trouve à proximité. Tout ingénieur qui affirme n’avoir jamais été témoin d’un quasi-accident sur un mélangeur ouvert ment ou n’a pas été suffisamment attentif.
Un laminoir à deux rouleaux correctement équipé doit comporter des boutons d’arrêt d’urgence — au moins quatre, répartis des deux côtés de la machine, ainsi qu’un autre sur le tableau de commande électrique. Il doit également être muni d’un dispositif d’arrêt par coup de genou. Ce ne sont pas des accessoires facultatifs : ils sont indispensables à une utilisation en toute sécurité.
Au-delà de ces éléments de base, d’autres dispositifs de sécurité méritent d’être envisagés : des arrêts d’urgence à poussoir de poitrine, positionnés à hauteur d’opérateur ; des barres d’arrêt d’urgence sur toute la longueur de la machine, afin que l’opérateur puisse déclencher l’arrêt depuis n’importe quel point le long de l’entrefer ; des barrières immatérielles de sécurité qui arrêtent instantanément le laminoir si le faisceau est interrompu. J’ai vu des installations se contenter des équipements de base, puis ajouter les autres dispositifs après un quasi-accident. N’attendez pas qu’un tel incident se produise.
Lubrification des paliers : l’automatisation vaut largement son prix
Voici un élément qui distingue un laminoir bien entretenu d’une machine constamment en panne : le système de lubrification des paliers. Un système automatique de lubrification à l’huile sèche, utilisant une graisse à base de lithium, avec réglage programmable des intervalles et de la fréquence. Il suffit de le programmer une fois et il fonctionne. Plus besoin de suivre un calendrier de graissage manuel, de risquer de manquer une échéance d’entretien ou de voir des opérateurs sauter le graissage parce qu’ils ont du retard dans la production.
La différence de durée de vie des paliers entre un laminoir doté d’une lubrification automatique et un autre qui en est dépourvu est considérable. J’ai démonté des paliers de laminoirs graissés manuellement après seulement quelques années de production : graisse contaminée, excès de graisse ayant poussé les joints au-delà de leurs limites, ou manque de graisse ayant entraîné un contact métal contre métal. Un système automatique fournit la bonne quantité de graisse au bon intervalle, à chaque fois.
Bâti et structure : la base que l’on ne voit pas
Le bâti et le socle d’un laminoir à deux rouleaux sont soudés, puis recuits et usinés avec précision. L’épaisseur de l’acier est d’environ 240 millimètres. Il ne s’agit pas de construire un blindage, mais de maîtriser les vibrations et de préserver l’alignement sous charge.
Lorsqu’on traite à grande vitesse un lot de 200 kilogrammes, les forces en jeu sont importantes. Un bâti trop souple se déforme, l’alignement des rouleaux se modifie et la qualité du mélange varie. J’ai comparé des laminoirs côte à côte — avec les mêmes dimensions de rouleaux et la même puissance moteur — et celui doté du bâti le plus lourd et le mieux construit produisait des résultats nettement plus réguliers. La différence tenait à l’amortissement des vibrations. Il suffit de poser la main sur le bâti pendant le fonctionnement pour s’en rendre compte.
Choix du modèle : adapter la machine à vos besoins réels
La gamme va du modèle X(S)K-160, avec des rouleaux de 160 mm de diamètre et une capacité de 4 kg/lot, au modèle X(S)K-660, doté de rouleaux de 660 mm et traitant de 250 à 300 kg par lot. Voici un aperçu rapide :
Le choix de la taille dépend du volume réel de vos lots et des matériaux que vous mélangez. Un laboratoire travaillant sur la formulation peut se contenter d’un modèle de série 160 ou 200. Une unité de production préparant des mélanges pour les bandes de roulement de pneus ou les courroies transporteuses aura besoin d’un modèle de la gamme 450 à 660. Évitez toutefois de choisir une machine surdimensionnée sous prétexte que vous pourriez avoir besoin de cette capacité un jour. Un laminoir surdimensionné utilisé pour de petits lots gaspille de l’énergie et complique le contrôle de la température.
Système de freinage : s’arrêter est aussi important que démarrer
Le système de freinage d’un laminoir à deux rouleaux doit être fiable et rapide. Le temps d’arrêt doit être d’environ un quart de tour à partir de la vitesse maximale. Le freinage est de type électrohydraulique et comprend généralement une combinaison de freins à barre, de freins de poitrine, de boutons d’arrêt et de freins à pédale. Un arrêt rapide et prévisible protège à la fois l’opérateur et l’équipement. J’ai vu les conséquences d’un frein qui perd de son efficacité : les rouleaux continuent de tourner trop longtemps et une personne qui essaie de dégager le matériau se fait happer par l’entrefer pendant cette rotation supplémentaire.
Questions fréquentes sur les laminoirs à deux rouleaux
Où ces machines sont-elles généralement fabriquées ? La plupart des mélangeurs ouverts de qualité sont produits par des fabricants spécialisés dans les équipements industriels. Qingdao OULI Machine Co., Ltd., par exemple, est implantée dans le district de Huangdao, à Qingdao, dans la province du Shandong, en Chine. L’entreprise possède une expérience suffisante dans ce domaine pour avoir résolu les problèmes de conception les plus courants.
Un même fournisseur peut-il prendre en charge une ligne complète de transformation du caoutchouc ? Oui. De nombreux fabricants proposent des solutions intégrées : non seulement le laminoir, mais aussi la ligne complète, du mélange au calandrage ou au pressage. Cela peut simplifier les achats et l’assistance technique.
Comment la qualité est-elle contrôlée avant l’expédition ? Les fabricants réputés appliquent des procédures opératoires normalisées tout au long de la production. Chaque machine fonctionne généralement en continu pendant au moins 72 heures avant l’inspection. Cet essai en fonctionnement permet de détecter de nombreux problèmes que les contrôles statiques ne révèlent pas.
Qu’en est-il de l’assistance après l’achat ? Les bons fournisseurs proposent une assistance technique avant-vente : choix de la machine, plan d’implantation et besoins en utilités. Après la vente, ils doivent pouvoir mobiliser des ingénieurs pour l’installation à l’étranger, la mise en service et la formation des opérateurs. Un lot de pièces de rechange est généralement fourni avec chaque expédition de machine.
Quels sont les délais de livraison ? Pour les configurations standard, ils varient de 10 à 30 jours, selon le modèle et les options. Les configurations personnalisées prennent naturellement plus de temps.
Quelle est la durée de la garantie ? La garantie type couvre la machine entière pendant 12 mois ; des conditions différentes peuvent s’appliquer à certaines pièces principales. Lisez toujours attentivement les conditions détaillées.
En conclusion
Le laminoir à deux rouleaux n’est pas la technologie la plus récente dans le domaine de la transformation du caoutchouc. Vous ne le verrez pas dans les brochures marketing sur papier glacé aux côtés des mélangeurs continus pilotés par AI. Mais entrez dans n’importe quel laboratoire sérieux de développement de mélanges de caoutchouc ou dans une unité de production petite ou moyenne, et vous en trouverez un en fonctionnement. Il est fiable, polyvalent et, lorsqu’il est correctement spécifié et entretenu, produit des résultats réguliers lot après lot.
Si vous évaluez un laminoir à deux rouleaux pour votre activité, concentrez-vous sur les éléments qui comptent vraiment : le matériau et la dureté des rouleaux, le type de paliers et le système de lubrification, la précision du réglage de l’entrefer, les dispositifs de sécurité et la rigidité générale du bâti. Ce sont ces détails qui distinguent une machine durable d’une source constante de problèmes d’entretien.
Au fil des années, les machines que j’ai utilisées et qui ont offert le meilleur retour sur investissement n’étaient pas nécessairement les plus chères. C’étaient celles qui étaient construites avec des matériaux adaptés, une conception technique judicieuse et suffisamment de dispositifs de sécurité pour que les opérateurs se sentent à l’aise de les utiliser correctement. C’est un point à prendre en compte lors de votre choix.

laissez votre message