

Lorsque vous évaluez des machines de moulage du caoutchouc pour votre ligne de production, la décision repose rarement sur le seul prix. Vous examinez des équipements qui fonctionneront pendant des années ; des facteurs tels que l’uniformité du chauffage, la stabilité hydraulique et la fiabilité du système de commande comptent donc tout autant que le coût initial.
Voici ce que j'ai appris en passant du temps dans les ateliers et en examinant les spécifications d’équipements avec des équipes d’approvisionnement au fil des années.
Comprendre les différents types de machines de moulage du caoutchouc
Le terme « machine de moulage du caoutchouc » couvre plusieurs catégories d’équipements, et connaître leurs différences permet d’affiner considérablement votre recherche.
Les presses de moulage par compression appliquent simultanément de la chaleur et de la pression pour façonner les mélanges de caoutchouc dans une cavité de moule. Il s’agit de l’approche la plus simple ; elle convient bien aux géométries simples et aux productions en grande série.
Les machines de moulage par injection préchauffent le matériau en caoutchouc avant de l’injecter sous pression dans la cavité du moule. Cette méthode offre un meilleur contrôle de l’écoulement du matériau et convient aux conceptions de pièces plus complexes.
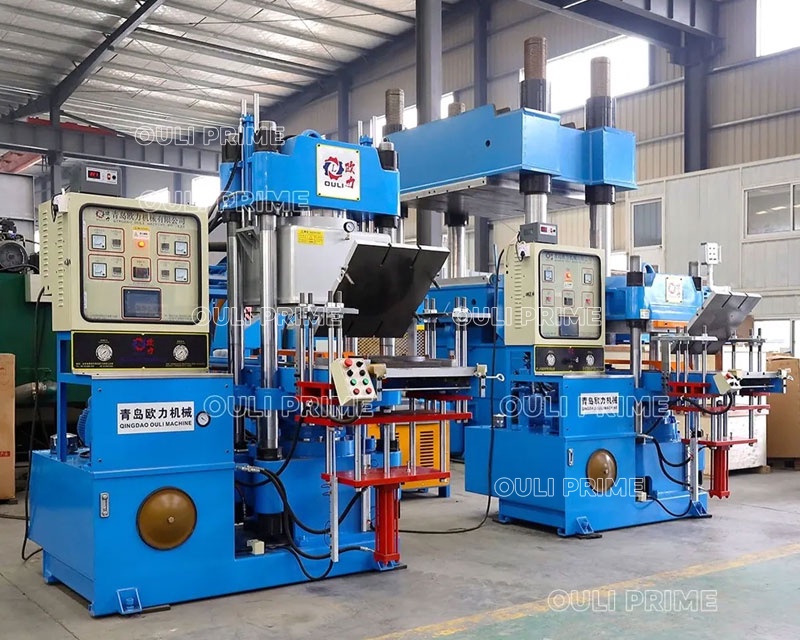
Les presses de moulage sous vide associent les principes de la compression à la technologie du vide afin d’éliminer l’air emprisonné pendant le processus de vulcanisation. Pour les applications impliquant des géométries complexes ou des produits sujets à l’emprisonnement d’air — tels que les joints toriques, les bagues d’étanchéité, les composants médicaux en caoutchouc ou les joints d’huile de châssis automobile — l’approche sous vide tend à fournir des résultats plus constants. La fonction de vide extrait l’air de la cavité du moule avant et pendant le cycle de vulcanisation, ce qui réduit la porosité et améliore l’état de surface du produit final.
Les principaux paramètres techniques réellement importants
Lorsque vous comparez les devis de différents fabricants, voici les spécifications qui influencent votre production quotidienne :
La force de fermeture totale, mesurée en tonnes, détermine la taille maximale de moule que vous pouvez utiliser. Une presse de 150 tonnes traite efficacement les petits moules, tandis qu’une unité de 500 tonnes ouvre des possibilités pour des séries de production plus importantes. Mais le tonnage n’est pas le seul critère : les dimensions des plateaux comptent également. Assurez-vous que les plateaux chauffants sont suffisamment grands pour vos moules, avec une marge pour les besoins futurs.
Lécartement entre les plateaux (parfois appelé hauteur d’ouverture) détermine l’épaisseur maximale de vos ensembles de moules. Les plages typiques vont de 250 mm à 400 mm selon la taille de la machine. Si vous travaillez avec des moules multi-empreintes ou des couches d’isolation épaisses, vous aurez besoin d’un dégagement suffisant.
Le diamètre du piston et la longueur de course influencent à la fois le temps de cycle et la régularité de la pression. Les pistons plus grands fournissent davantage de force, mais peuvent réagir plus lentement aux ajustements de pression. La longueur de course détermine la rapidité d’ouverture et de fermeture du plateau, ce qui influe sur le débit de production.
Voici une référence rapide des plages de spécifications typiques selon les tailles de machines :
Système de chauffage : là où la qualité se révèle rapidement
Une répartition uniforme de la chaleur est essentielle à une vulcanisation homogène. J'ai vu trop de problèmes de production liés à des plateaux chauffants qui se déformaient après quelques centaines de cycles thermiques. Recherchez des plateaux chauffants rectifiés avec précision, fabriqués en acier de qualité et soumis à un traitement de nitruration afin de résister à la déformation lors de chauffages et refroidissements répétés.
La tolérance de parallélisme entre les plateaux doit être faible — idéalement comprise entre 0,05 mm et 0,08 mm — afin de garantir une pression uniforme sur toute la surface du moule. Lorsque les plateaux ne sont pas parallèles, la profondeur de vulcanisation devient inégale et le taux de rebut augmente.
La précision de la régulation de température affecte directement la qualité des produits. Les machines équipées de systèmes automatiques de température constante à base de PLC maintiennent les consignes de manière plus fiable que les régulateurs thermostatiques manuels. Cette constance est particulièrement importante lorsque vous utilisez différents mélanges de caoutchouc — caoutchouc naturel, EPDM, chloroprène, silicone — chacun ayant des exigences spécifiques de température de vulcanisation.
Composants hydrauliques et électriques : les facteurs de coûts cachés
Le système hydraulique est le cœur de toute presse de moulage par compression. La qualité de ses composants influe sur les performances et les coûts de maintenance à long terme, d’une manière qui n’apparaît pas toujours clairement dans une fiche technique.
Les fabricants réputés spécifient souvent des composants hydrauliques de marques établies. Il ne s’agit pas seulement d’une question de prestige : cela facilite l’approvisionnement en pièces de rechange et rend les intervalles d’entretien plus prévisibles. Lorsqu’un joint tombe en panne après 18 mois plutôt qu’après 6 mois, votre budget annuel de maintenance est très différent.
Le système de commande électrique mérite une attention similaire. Les contrôleurs à base de PLC de fabricants établis offrent une logique programmable pour les séquences automatisées — mouvements automatiques de montée et descente, purge automatique, maintien de la pression, préchauffage, temporisation et fonctions d’alarme. Ce niveau d’automatisation réduit la dépendance envers les opérateurs et produit des résultats plus reproductibles, lot après lot.
Vérifiez si le système permet de basculer entre les modes manuel et automatique. Lors de la mise en service ou du dépannage d’un moule bloqué, le mode manuel donne aux opérateurs un contrôle direct. Une fois le processus stabilisé, le mode automatique garantit la constance entre les équipes.
Matériaux structurels et qualité de fabrication
Les colonnes structurelles qui guident le mouvement du plateau sont généralement fabriquées en acier à moyenne teneur en carbone, trempé et revenu pour assurer leur résistance, puis chromées pour la résistance à l’usure. Une dureté de surface de HRC 55-58 est courante pour ces composants. Les colonnes correctement traitées thermiquement résistent à la flexion sous charge, ce qui maintient l’alignement des moules sur des milliers de cycles.
Le plongeur ou vérin qui applique la pression au moule doit être fabriqué dans des matériaux présentant une dureté de surface élevée et de bonnes caractéristiques de résistance à l’usure. Certains fabricants utilisent des matériaux en alliage trempé qui atteignent des valeurs de dureté d’environ HRC 60-70 dans la couche superficielle de travail, prolongeant ainsi la durée de service entre les remplacements.
Les systèmes d’étanchéité méritent également de l’attention. Un agencement d’étanchéité à plusieurs étages bien conçu sur le cylindre hydraulique empêche les fuites d’huile et préserve l’intégrité de la pression sur des milliers de cycles. Recherchez des joints résistants au vieillissement et à la dégradation par l’huile — ce sont des éléments consommables, et un remplacement plus facile réduit les temps d’arrêt lorsque la maintenance est nécessaire.
Les surfaces d’appui du moule (plateaux supérieur, intermédiaire et inférieur) sont souvent conçues à l’aide de logiciels de modélisation 3D et coulées en unités monoblocs en fonte ductile. Cette approche offre une résistance et une ténacité élevées, avec une résistance à la traction d’environ 50 kgf/mm², ce qui est important lors de l’exécution régulière de cycles à haute pression.
Points à vérifier avant d’accepter la livraison
Avant de signer les documents de réception, il est raisonnable de demander une documentation attestant que la machine a subi des essais de réception en usine. Les fabricants réputés font généralement fonctionner les machines en cycles automatiques pendant de longues périodes avant expédition — certains réalisent des essais continus de 72 heures — afin que vous puissiez vérifier que le système hydraulique maintient la pression, que les éléments chauffants conservent la température et que la logique de commande exécute correctement les séquences.
Renseignez-vous sur les conditions de garantie et la disponibilité des pièces de rechange. Une garantie d’un an sur la machine complète est standard, bien que certains fabricants de composants puissent proposer une couverture prolongée. Demandez une liste des pièces de rechange avec les intervalles de remplacement recommandés afin de pouvoir planifier vos budgets de maintenance en conséquence. La plupart des fournisseurs fournissent un kit standard de pièces de rechange avec chaque livraison de machine.
Conseils pratiques pour le processus d’approvisionnement
Obtenez des spécifications claires concernant les délais de livraison. Les configurations standard sont généralement expédiées sous 10 à 30 jours, mais les options personnalisées peuvent prolonger ce délai. Tenez compte du temps d’installation et de mise en service — certains fabricants fournissent une assistance technique sur site pour l’installation et la formation des opérateurs, ce qui peut réduire considérablement votre délai de démarrage.
Demandez les exigences détaillées en matière d’électricité et de services avant de commencer la préparation de votre installation. Les spécifications d’alimentation électrique, les exigences de charge au sol et les éventuels besoins en eau de refroidissement doivent tous être confirmés à un stade précoce afin d’éviter les retards à l’arrivée de la machine.
Enfin, demandez des références de clients existants utilisant des machines de tailles similaires. Les retours d’expérience réels concernant le temps de fonctionnement, la fréquence de maintenance et le support après-vente révèlent souvent davantage que les seules fiches de spécifications. Lorsque vous réalisez un investissement en équipement sur plusieurs années, il est inestimable d’écouter les personnes qui utilisent réellement la machine chaque jour.
Cet article vise à fournir des conseils généraux aux professionnels des achats évaluant des équipements de moulage du caoutchouc. Les configurations et capacités spécifiques des machines doivent être discutées directement avec les fabricants afin de garantir leur adéquation à vos exigences d’application particulières.
actualités
laissez votre message